sábado, 31 de octubre de 2026

¿Alcanza con lavar el pulverizador con lavandina? Pusimos a prueba limpiadores específicos frente al cloro


Uno de los errores más costosos y frecuentes en la práctica agrícola es considerar que enjuagar el circuito con agua y lavandina es suficiente para evitar fitos cruzadas en el lote.


Para evaluar qué ocurre realmente dentro del tanque, las cañerías y los botalones, llevamos adelante un ensayo práctico de laboratorio junto al Ing. Agr. Mariano Luna. Pusimos a prueba dos formulaciones específicas de limpieza (Rizospray Cleaner Advance y Sauber de Prodinsa) frente al uso tradicional de cloro comercial sobre depósitos generados por cortes de mezclas complejas (combinaciones de Glifosato, Fomesafén, 2,4-D, Piroxasulfone y Flumioxazin).

Analizamos dos variables críticas:

  1. Poder desincrustante: Por qué la lavandina degrada solutos en solución pero es incapaz de remover la película adherida a las paredes del circuito.

  2. Capacidad buffer e hidrólisis alcalina: La diferencia real entre un producto alcalinizante común y un limpiador con efecto buffer capaz de sostener el pH en torno a 11 para inactivar químicamente los principios activos remanentes.

En el video analizamos el paso a paso del ensayo, vemos cómo responde cada limpiador según la naturaleza del corte y dejamos pautas claras para planificar una limpieza preventiva eficiente.

Mirá el análisis completo y los resultados del ensayo en nuestro canal de YouTube:

VER VIDEO


Oscilación horizontal y radios de giro: cómo la velocidad en las puntas del botalón altera la dosis real?

El incremento en el ancho de los botalones ha sido uno de los grandes saltos en la capacidad de trabajo de las pulverizadoras. Equipos con 36 y 41 metros de barral son hoy una postal habitual en nuestros lotes. Sin embargo, a medida que las alas se extienden, las leyes del movimiento empiezan a jugar un partido aparte que suele pasar desapercibido desde la cabina de la maquina.


Cuando miramos la computadora del equipo, el sistema trabaja sobre una base ideal: asume que todo el botalón avanza en línea recta a la velocidad que marca la maquina . Con ese dato, regula la presión general de pulverización para entregar los litros por hectárea programados.


El problema surge en el terreno. En botalones de estas dimensiones, existen dos situaciones cotidianas donde las pastillas de los extremos viajan a una velocidad completamente distinta a la del centro de la máquina:

  1. Los latigazos u oscilaciones adelante-atrás.

  2. Las curvas al esquivar bajos, seguir curvas de nivel o corregir pasadas.

En ambos casos, el extremo del botalón actúa como el brazo de una gran palanca: cualquier rotación o cabeceo del barral se multiplica a lo largo de los metros, haciendo que las puntas aceleren o frenen de golpe respecto al suelo.

1. El latigazo adelante-atrás: el sube y baja de la velocidad

Las huellas profundas, los desniveles del suelo y los tirones de la propia máquina sacuden el cuadro central. Si  bujes o tensores longitudinales del barral tienen desgaste o juego, el botalón entra en un vaivén continuo, cabeceando hacia adelante y hacia atrás.

Pensemos en una pulverizadora trabajando a 16 km/h constantes:

  • En el latigazo hacia adelante (aceleración):

    El extremo del barral se dispara hacia adelante sumando su velocidad a la de la máquina.

    • En un barral de 36 metros, la última pastilla puede trepar en una fracción de segundo a casi 28 km/h.

    • En un barral de 41 metros, esa misma punta roza los 29 a 30 km/h.

      Como comptudadora sigue entregando el mismo caudal de líquido pensado para 16 km/h, al casi duplicarse la velocidad sobre el suelo el abanico parece debilitarse o perder densidad por completo.

  • En el rebote hacia atrás (frenado):

    Inmediatamente después de acelerar, el barral vuelve hacia atrás como un resorte. La velocidad del ala se resta a la de la máquina.

    • En el equipo de 36 metros, la punta frena de golpe a apenas 4.3 km/h.

    • En el de 41 metros, casi se detiene sobre el suelo, bajando a menos de 2.7 km/h.

      Al quedar la pastilla prácticamente parada descargando el caudal continuo, el volumen aplicado se multiplica drásticamente.

En menos de un segundo, la punta del ala pasa de una velocidad de carrera a estar casi clavada en el lote.

2. Los radios de giro: la velocidad en las curvas

A diferencia del latigazo, donde el ala va y viene rápidamente, en una curva la diferencia de velocidad se mantiene durante todo el viraje.

Imaginemos la máquina doblando a 14 km/h en una curva amplia de 50 metros de radio (por ejemplo, contorneando un bajo o una loma):

  • El ala exterior :

    Tiene que recorrer un camino mucho más largo por fuera en el mismo tiempo.

    • En 36 metros, la punta exterior viaja a 19 km/h (un 36% más rápido que la máquina).

    • En 41 metros, llega casi a los 20 km/h (un 41% más rápido).

  • El ala interior :

    Recorre un radio mucho más corto y se arrastra a paso de hombre.

    • En 36 metros, se mueve a menos de 9 km/h.

    • En 41 metros, baja a apenas 8.2 km/h.

Si la curva es todavía más cerrada, como al salir a una cabecera o acomodar la trompa en una pasada difícil, la punta interior prácticamente se frena mientras el ala de afuera vuela sobre el cultivo.


3. Llevado a los números del lote: ¿qué pasa si aplicamos 50 L/ha?

Para dimensionar el impacto real en el campo, bajemos estas variaciones de velocidad a una receta concreta: supongamos que calibramos la máquina para aplicar 50 L/ha.

Como  las pastillas siguen entregando el mismo caudal por minuto pensado para la velocidad del chasis, cualquier aceleración o frenada en la punta altera los litros por hectárea en proporción directa a la velocidad real sobre el suelo.

En el latigazo adelante-atrás (con la máquina a 16 km/h)

Cuando el barral cabecea, la dosis en la última pastilla pasa de un extremo al otro en fracciones de segundo:

  • En el latigazo hacia adelante (aceleración):

    • Barral de 36 m (punta a ~28 km/h): La dosis cae a 29 L/ha (un 42% menos de producto).

    • Barral de 41 m (punta a ~29 km/h): La dosis se desploma a 27 L/ha (un 46% menos).


  • En el rebote hacia atrás (frenado):

    • Barral de 36 m (punta a ~4.3 km/h): La dosis salta a 184 L/ha (casi cuatro veces lo calibrado).

    • Barral de 41 m (punta a ~2.7 km/h): La dosis se dispara a 294 L/ha (¡casi seis veces la dosis programada!).


En las curvas y radios de giro (doblando a 14 km/h)

A diferencia del latigazo, acá la distorsión no dura una fracción de segundo, sino que se sostiene durante todo el viraje:

  • En el ala exterior (la que abre por fuera):

    • Barral de 36 m (punta a 19 km/h): Aplica de forma continua 37 L/ha en lugar de 50 L/ha.

    • Barral de 41 m (punta a casi 20 km/h): Aplica de forma continua 35 L/ha (un 30% menos de dosis en toda la franja externa).

  • En el ala interior (la que cierra por dentro):

    • Barral de 36 m (punta a 9 km/h): Aplica de forma continua 78 L/ha (un 56% de exceso constante).

    • Barral de 41 m (punta a 8.2 km/h): Aplica de forma continua 85 L/ha (un 70% más de producto a lo largo de toda la curva).


4. Las consecuencias agronómicas en el lote

Este desbalance de velocidad explica muchos problemas de campo que habitualmente se le atribuyen a otros problemas.

  1. Franjas con escapes de malezas o fallas de control:

    En las zonas donde el ala aceleró (tanto en el latigazo hacia adelante como en la curva exterior), la cantidad de ingrediente activo y la densidad de impactos por centímetro cuadrado no alcanzan el umbral mínimo de control. Esto se nota especialmente en herbicidas de contacto, graminicidas .

  2. Fitotoxicidad y quemado de plantas:

    En las zonas donde el ala frenó (en el rebote o en la curva interna), la concentración excesiva de producto frena el desarrollo del cultivo o deja acumulaciones de residuales  .

  3. Mayor deriva por viento relativo:

    Cuando la punta de un barral de 41 metros se acelera a casi 30 km/h, el viento que choca de frente contra las gotas rompe la lámina de pulverización por cizallamiento. Esto genera gotas mucho más finas que quedan suspendidas en el aire y se pierden por evaporación o deriva.


5. Qué podemos hacer en el equipo

Controlar este fenómeno exige trabajar sobre dos frentes:

  • Puesta a punto mecánica:

    Es fundamental revisar periódicamente el estado de los amortiguadores hidráulicos de desacople horizontal en el cuadro basculante, el estado de los buje. Un barral "flojo" o con amortiguadores descargados multiplica la violencia de los latigazos.

  • Tecnología de compensación en curvas (PWM):

    En el plano electrónico, los sistemas de pulsado individual por boquilla con sensores de giro (giroscopios) representan la solución definitiva. Al detectar la velocidad real a la que viaja cada sector del ala, el sistema abre más tiempo las pastillas que van rápido y cierra las que van despacio, garantizando que los litros por hectárea se mantengan parejos desde el centro del chasis hasta la última punta del botalón.


¿Cómo funciona el PWM? La analogía de la canilla rápida

Imaginá que en lugar de regular una canilla para que salga un "hilo" de agua,  pudieras abrirla y cerrarla por completo 10 o 15 veces por segundo.

Si la abrís la mitad del tiempo y la cerrás la otra mitad, al final del día habrás aplicado exactamente el 50% del caudal, pero el agua habrá salido siempre con la fuerza (presión) ideal.

Eso es lo que hace una válvula PWM: es un pequeño solenoide electrónico (como un "gatillo" ultra veloz) ubicado en cada uno de los picos. Este gatillo pulsa  abre y cierra  de manera constante:

  • Si necesitás poca dosis, el pico permanece más tiempo cerrado que abierto en cada segundo (por ejemplo, abre un 20% del tiempo).

  • Si necesitás mucha dosis, el pico permanece casi todo el tiempo abierto (abre un 80% o 100% del tiempo).

Lo mejor de todo: como la presión en la cañería no cambia, el tamaño de la gota, vayas a la velocidad que vayas.


Salvando las curvas: ¿cómo compensa los giros amplios?

Cuando una pulverizadora con botalón ancho (de 36 o 41 metros) encara una curva para esquivar un bajo o seguir el contorno de un lote, el ala de afuera "vuela" y el ala de adentro casi se clava en el lugar.

Acá es donde el PWM, aliado con sensores de giro  en el botalón, hace magia a la que llamamos compensación en curvas:

  1. El ala exterior va rápido :

    Los sensores detectan que el extremo del botalón está acelerando de golpe. Al instante, la computadora le ordena a los picos de esa punta que se queden más tiempo abiertos (por ejemplo, al 90%). 

  2. El ala interior va lento :

    En la otra punta, las boquillas casi no se mueven respecto al suelo. El sistema lo detecta y ordena a esos picos pulsar muy cortito (por ejemplo, quedarse abiertos solo un 15% del tiempo). Aunque la pastilla va muy despacio, como casi no se abre, la dosis se reduce al mínimo necesario .

Entre un extremo y el otro, la computadora calcula un "degradé" o escala de pulsos, de modo que cada boquilla a lo largo de los 40 metros del barral se abre y se cierra con el porcentaje exacto de tiempo que su velocidad particular requiere en ese preciso milisegundo.


Una aclaración importante sobre los cálculos de esta nota

Para analizar estos fenómenos, es clave hacer una distinción sobre el origen de los datos y cómo se trasladan a la realidad del lote:

  • Los latigazos adelante-atrás (un escenario estimado): Los números de velocidad y dosis que calculamos para el vaivén del botalón son estimaciones teóricas. En la práctica, el "latigazo" es un movimiento caótico, violento y sumamente variable que depende del tipo de suelo, la velocidad , el desgaste de bujes etc. Por lo tanto, esos valores sirven como una referencia estimada para dimensionar la gravedad del problema, pero en el campo cada segundo es diferente e impredecible.

  • Los giros en curvas (un cálculo casi real): En cambio, los datos que mostramos para los giros amplios son cálculos matemáticos prácticamente reales. En una curva, el movimiento no es caótico ni depende del azar: la computadora conoce al milímetro el largo de las alas (36 o 41 metros), sabe a qué distancia está cada boquilla del centro y mide con total precisión el radio de giro y la velocidad angular de la máquina. Al ser variables fijas y medibles, el desvío de la dosis en las curvas se calcula de manera matemática y se cumple casi con exactitud matemática en el terreno. Por eso, en los virajes, la compensación del sistema no es una aproximación, sino una respuesta exacta y real a las leyes de la física

Emilio Risso 


viernes, 5 de junio de 2026

Efecto de la presión en el espectro de gotas: Clave para evitar fallas de cobertura


Introducción:

En el mundo de las aplicaciones agrícolas, el éxito no se mide únicamente por el volumen de caldo que aplicamos por hectárea, sino por cómo interaccionan las gotas con el objetivo.

Entender cómo el comportamiento de las gotas varía con su tamaño es fundamental, ya que la presión de trabajo juega un papel crucial al modificar drásticamente este parámetro.

Por eso, el desafío agronómico está en determinar primero el tamaño de gota necesario para la labor y luego ajustar la velocidad y el caudal para que la presión  se mantenga en un rango estable, evitando así variaciones incontrolables en la calidad de la aplicación.


Cómo diferentes rangos de presión modifican la formación de gotas en la pulverización.


Adentrándonos en el centro de nuestro planteo, es preciso analizar cómo varía el comportamiento del spray según modificamos los niveles de presión.

A bajas presiones, cada pequeña variación se traduce en un cambio significativo en el tamaño de las gotas, afectando directamente la uniformidad de la aplicación.

Sin embargo, al superar los 3 bar —presión estándar donde el fabricante determina el caudal nominal y el tamaño de gota de la boquilla—, entramos en una zona donde esta relación se vuelve menos sensible. Esto nos permite trabajar con una mayor estabilidad y predictibilidad en la aplicación

Introduzco este concepto porque creo que es fundamental para entender que no debemos concentrarnos solo en los litros, sino en garantizar un tamaño de gota adecuado mediante la regulación precisa de los parámetros de trabajo.


Entendiendo el fenómeno de la formación de gotas 

Para explicar este fenómeno, debemos comprender que la formación de las gotas, o atomización, depende de la energía cinética que el líquido posee al salir de la boquilla.

La velocidad del líquido está relacionada con la presión de forma cuadrática; es proporcional a la raíz cuadrada de la presión. Por lo tanto, un incremento en la presión incrementa la velocidad y las fuerzas de fricción con el aire, lo que resulta en la ruptura del chorro de líquido en gotas más pequeñas.

Sin embargo, la energía necesaria para seguir reduciendo el tamaño de gota se incrementa exponencialmente, por lo que, a presiones superiores a los 3 bar, un aumento de presión adicional produce cambios marginalmente pequeños en el tamaño medio, alcanzando un límite técnico de atomización.


La matemática detrás del botalón: ¿Por qué la presión no impacta de forma lineal?


Para entender por qué el tamaño de la gota cambia de manera tan abrupta en ciertos rangos y se estabiliza en otros, debemos recurrir a la física de fluidos. Existe una ecuación fundamental que rige este proceso y nos demuestra que la relación entre la presión y el diámetro de la gota no es lineal, sino una función de potencia inversa.


En esta relación, el tamaño medio de la gota es inversamente proporcional a la presión de trabajo elevada a la potencia de 0.3 .

Este exponente matemático, que parece un simple detalle numérico, es el que determina el comportamiento real a campo y divide la operación en dos zonas completamente diferentes:

1. La zona de alta sensibilidad (Por debajo de los 3 bar)

Debido a que la presión está afectada por esa potencia fraccionaria, la curva de respuesta es sumamente empinada a presiones bajas. Esto significa que pequeñas variaciones en la presión generan cambios drásticos y desproporcionados en el tamaño de las gotas. * El efecto práctico: Si la máquina reduce la velocidad (como ocurre inevitablemente en los giros de las cabeceras) y la presión cae, por ejemplo, de 2.5 a 1.5 bar, el espectro de gotas se agranda de golpe. Pasamos rápidamente a generar gotas excesivamente pesadas que destruyen la cobertura y provocan fallas en el control agronómico. Por el contrario, si lo hacemos de forma consciente y controlada, podemos usar esta baja presión a nuestro favor para forzar un espectro grueso que actúe como un escudo contra la deriva en condiciones de viento límite.

2. La zona de estabilidad operativa (Por encima de los 3 bar)

A medida que la presión supera la barrera de los 3 bar, la curva matemática empieza a "aplanarse" (asentarse en una asíntota). En este rango, el sistema se vuelve mucho menos sensible.

  • El efecto práctico: Al entrar en esta zona de estabilidad, si la máquina experimenta pequeñas aceleraciones o frenadas debido a las irregularidades del terreno, la presión va a fluctuar para mantener la dosis, pero el tamaño de la gota casi no va a variar. Esto nos otorga una enorme predictibilidad y uniformidad en la cobertura a lo largo de todo el lote, asegurando que el tratamiento sea homogéneo de punta a punta.


¿De dónde sale el exponente 0.3? El origen físico de la constante


En la física de fluidos, el número 0.3 (que a nivel metodológico riguroso suele oscilar entre 0.25 y 0.35 para boquillas hidráulicas convencionales) no es un invento al azar. Es un exponente empírico-racional que surge de modelar matemáticamente cómo se desintegra una lámina líquida al salir de la boquilla.

Cuando el caldo es presionado a través del orificio del pico, se forma una lámina plana o cónica de líquido que se desplaza a gran velocidad. Debido a la fricción con el aire y a las fuerzas internas del fluido, esa lámina se vuelve inestable, empieza a ondularse, se divide en filamentos (ligamentos) y, finalmente, esos filamentos se rompen dando origen a las gotas.

Para describir este fenómeno, los científicos correlacionan la energía cinética del sistema (la presión) con las fuerzas que se oponen a que el líquido se rompa:

  • La viscosidad (que resiste el flujo y estiramiento).

  • La tensión superficial (que intenta mantener unido al líquido).

Al resolver estas ecuaciones dinámicas y contrastarlas con miles de mediciones en túneles de viento y analizadores láser de gotas, se descubrió que el Diámetro Mediano Volumétrico (Dv0.5) responde de manera constante a la inversa de la presión elevada a una potencia cercana a 0.3 cuando el fluido de referencia es agua limpia. Es la huella dactilar de la resistencia del agua a ser atomizada por energía hidráulica.


El verdadero impacto de la química: Cómo los adyuvantes alteran el exponente.


Acá es donde la agronomía de precisión se pone interesante. El valor de 0.3 es real solo si aplicamos agua sola. Cuando cargamos el tanque con fitosanitarios y, fundamentalmente, cuando elegimos estratégicamente un adyuvante, estamos alterando las propiedades reológicas del fluido (viscosidad, elasticidad y tensión superficial). Al cambiar la física del líquido, el exponente de sensibilidad a la presión se modifica.

Dependiendo del tipo de adyuvante que incorporemos al caldo, el exponente puede moverse en dos direcciones:

1. Adyuvantes Antideriva Poliméricos (El exponente disminuye)

Los productos formulados a base de polímeros de cadena larga de alto peso molecular modifican las propiedades viscoelásticas del caldo. Hacen que la lámina líquida que sale de la boquilla sea más "elástica" y resistente a la ruptura inmediata, retrasando la fragmentación en filamentos.

  • Qué pasa con la fórmula: El exponente disminuye (por ejemplo, a 0.2).

  • El efecto a campo: La curva de respuesta a la presión se aplana todavía más. El sistema se vuelve marcadamente insensible a las variaciones de presión, manteniendo un tamaño de gota grueso, uniforme y predecible, ideal para blindar la aplicación contra la deriva exógena incluso si hay fluctuaciones de velocidad en el lote.

2. Tensioactivos / Surfactantes Puros (El exponente aumenta)

Los tensioactivos convencionales penetrantes o humectantes tienen como función principal colapsar de forma drástica la tensión superficial del agua para que la gota se desparrame mejor sobre la cutícula de la maleza. Sin embargo, en la boquilla, una menor tensión superficial significa que al líquido le cuesta muy poco romperse.

  • Qué pasa con la fórmula: El exponente aumenta (por ejemplo, a 0.35 o más).

  • El efecto a campo: La curva de respuesta se vuelve más empinada y sensible. La zona de inestabilidad por debajo de los 3 bar se expande hacia presiones más altas. Si la presión cae levemente o si trabajamos en rangos medios, el riesgo de generar una masa crítica de "finos" (gotas menores a 105 micrones) se dispara exponencialmente, incrementando el peligro de evaporación y deriva si el ambiente es restrictivo.


Modificar el caldo con adyuvantes no solo cambia el tamaño de gota inicial, sino que cambia las reglas del juego de cómo la boquilla reacciona a la presión. El adyuvante correcto estabiliza el botalón ante los cambios de velocidad; el incorrecto puede volver al sistema sumamente volátil e impredecible.

El manómetro y su escala: El instrumento crítico para no caer en la zona de insensibilidad


Es fundamental que la máquina cuente con una indicación clara y precisa de presión, preferiblemente un manómetro análogo, por dos razones claves 

  1. Claridad Visual Instantánea vs. Lectura Digital: Un manómetro análogo (como el WIKA con zonas verdes ) permite al operador evaluar de un vistazo si la aguja está en el rango correcto. La posición de la aguja es una señal visual intuitiva que se percibe instantáneamente, a menudo a través de la visión periférica, sin distraer la vista de la labor. Por el contrario, un indicador digital requiere que el operador lea y procese mentalmente un número, lo cual es más lento en condiciones críticas donde las pequeñas fluctuaciones deben detectarse de inmediato.

  2. Escala Adecuada para el Trabajo: El manómetro debe tener una escala diseñada para el rango de trabajo de pulverización (por ejemplo, el Wika isométrico de la imagen). Esto asegura que los puntos de referencia clave, como el estándar ISO (3.0 bar) y las 'zonas de sensibilidad y estabilidad' (definidas en el gráfico), sean legibles. Una escala excesiva (por ejemplo, 16 bar y lineal como el manómetro de la derecha ) ocultaría variaciones cruciales de 0.2 bar que definen si estás en el rango de estabilidad o si estás generando una fracción derivable que ponga en riesgo la aplicación.


Si te interesó este análisis y querés profundizar en calibración, tecnología de aplicación o en cómo poner a punto tus equipos para maximizar la eficiencia en el campo, te invito a que sigamos en contacto por acá o me busques en mis redes. 

Emilio Risso


domingo, 15 de febrero de 2026

Estabilidad de barras: El pilar olvidado de la aplicación de calidad

La estabilidad de barras como factor determinante en las aplicaciones 


En la tecnología de aplicación moderna, la búsqueda de la eficiencia no se limita a la elección de una pastilla o a la presión de trabajo. Existe un componente estructural que actúa como el verdadero director de orquesta de la uniformidad: la estabilidad de la barra. A menudo subestimada, la oscilación de la estructura es la causa principal de las fallas de control que solemos atribuir erróneamente a la química de los productos o a la resistencia de las malezas.

La "Pérdida Invisible" que nos saca eficiencia

Cuando la barra oscila ,ya sea por irregularidades del terreno o por la velocidad de avance, se genera lo que me gusta llamar una "pérdida invisible". A diferencia de una boquilla tapada que se ve a simple vista, la variación de altura de la barra es dinámica. Esta sutileza es la que la hace peligrosa: el operario no percibe la falla en el momento, pero el impacto agronómico queda latente en el lote, manifestándose semanas después como un control deficiente o manchoneado.

1. La dinámica del movimiento y la pérdida de uniformidad

Cuando hablamos de estabilidad, nos referimos a la capacidad del equipo para mantener la barra paralela al plano del objetivo bajo condiciones variables. En la práctica, variaciones recurrentes de pocos centímetros en la altura de la barra, cuando se combinan con una mayor velocidad operativa, ya son suficientes para comprometer el comportamiento del espectro de gotas en el trayecto hasta el objetivo y reducir la uniformidad de deposición a lo largo de la franja aplicada.

Esta inestabilidad genera un efecto de "serpenteo" en la deposición que es imposible de corregir solo con presión o caudal.


2. El impacto en la densidad de gotas y cobertura

Cuando la altura de la barra varía más allá del rango ideal, se combinan dos problemas críticos: la alteración en el comportamiento de las gotas durante el trayecto hasta el objetivo y la reducción de la densidad de gotas por centímetro cuadrado (gotas/cm2).

Para productos de acción por contacto, la cobertura es un factor no negociable. Una barra que oscila hacia abajo cierra el ángulo de los abanicos, dejando franjas con dosis sub-letales. Por el contrario, cuando la barra se eleva por encima de la altura de diseño, el tiempo de exposición de la gota al ambiente aumenta exponencialmente, lo que favorece pérdidas por deriva o evaporación y crea áreas sin un tratamiento adecuado, comprometiendo seriamente el control fitosanitario.

3. La estabilidad como eje de la previsibilidad agronómica

Desde el punto de vista agronómico, la estabilidad de la barra es el factor que transforma la pulverización de una operación potencialmente variable en un proceso previsible. Cuando la barra se mantiene estable y dentro de la altura correcta, la distribución de las gotas a lo largo de la franja de aplicación ocurre de forma más homogénea, asegurando una densidad adecuada de impactos y una cobertura consistente del objetivo.

Esta previsibilidad es especialmente determinante para los productos de acción por contacto, cuya eficacia depende directamente de la uniformidad de la deposición sobre la superficie foliar. En condiciones de inestabilidad, pequeñas variaciones en la altura de la barra alteran el comportamiento de las gotas y quiebran esta consistencia.

4. La estabilidad como base para la Agricultura de Precisión

No existe "pulverización inteligente" sobre una plataforma inestable. Tecnologías avanzadas como el corte por secciones, la compensación en curvas o el PWM asumen que la boquilla está en una posición espacial predecible.


5. Conclusiones para una aplicación de alto nivel

La transición hacia aplicaciones de  alta eficiencia exige un control total sobre las variables del proceso. En este escenario, la estabilidad de la barra deja de ser un atributo mecánico de confort para convertirse en un requerimiento agronómico esencial y una herramienta de gestión de riesgo operativo.

Optimizar la estabilidad nos permite asegurar la uniformidad transversal de la dosis, minimizar las pérdidas por deriva técnica y garantizar que la inversión en fitosanitarios se traduzca en un control efectivo. En definitiva, la calidad de lo que sucede debajo de la boquilla depende directamente de la firmeza y precisión de lo que sucede arriba, en la estructura de la barra.

6. La estabilidad como herramienta de control de deriva

Cuando necesitamos controlar la deriva, además del tamaño de gota la posibilidad de reducir la altura de botalón es clave a los efectos de mitigarla , cuando tenemos botalones de gran ancho de labor pero que no son estables , esto nos obliga a trabajar a alturas mayores para no golpearlo y en consecuencia perdemos esta herramienta de manejar altura a los efectos de reducir la deriva.


Criterio de compra: Más allá de la estética y el ancho de labor

A la hora de evaluar la compra de un nuevo equipo pulverizador, es común dejarse llevar por la potencia del motor, la estética de la cabina o un gran ancho de labor para ganar capacidad teórica. Sin embargo, como asesores debemos recalcar que el corazón del equipo es su capacidad de mantener la barra estable.

La matemática en el lote es implacable. Pensemos en este escenario comparativo de capacidad operativa real:

  • Opción A (Ancho sin estabilidad): Un equipo con botalón de 41 metros que, por inestabilidad de barras, no puede superar los 21 km/h sin comprometer la aplicación.

  • Opción B (Menor ancho con alta estabilidad): Un equipo de 36 metros que, gracias a una barra estable, permite trabajar con seguridad a 25 km/h (solo 4 km/h más rápido).

Si hacemos las cuentas correspondientes obtenemos este resultado :

  • Opción A: 86 Ha. / h

  • Opción B: 90 Ha. / h

Resultado: El equipo con menor ancho de labor pero mayor estabilidad termina trabajando casi 4 hectáreas más por hora. En una jornada de 10 horas, son 40 hectáreas extra de diferencia, con el valor añadido de una cobertura uniforme y sin el riesgo de roturas por fatiga de material en los extremos.

A mayor longitud, mayor es el efecto de palanca y la oscilación; por eso, antes de decidir, evalúe la tecnología de estabilidad. Un equipo estéticamente impecable pero con una barra inestable será, a la larga, una fuente de ineficiencia y costos ocultos.

Emilio Risso 


viernes, 12 de diciembre de 2025

Optimización de la Calidad de Aplicación: Limpieza por Ultrasonido en Boquillas Agrícolas


Introducción

En equipos pulverizadores, el mantenimiento de las boquillas es un  pilar fundamental para garantizar una buena aplicación . Sin embargo, en las auditorías de equipos de pulverización, frecuentemente detectamos una discrepancia crítica: la inversión en tecnología ( maquina )  se ve comprometida por un mantenimiento deficiente del componente final del sistema hidráulico: la boquilla de pulverización.

El objetivo de este informe es exponer la problemática de la sedimentación interna y presentar los estudios que estamos iniciando en GeoSpray para estandarizar la limpieza por ultrasonido, sustentado en informacion que venimos colectando y probando.

¿Quién valida el principio técnico?

Para este análisis partimos de la base técnica de Lechler GmbH, la firma alemana con sede en Metzingen, líder global en tecnología de atomización. En sus boletines de ingeniería, Lechler advierte taxativamente que "los objetos afilados dañan irreversiblemente la boca de la boquilla" y valida el baño ultrasónico como el método idóneo para remover incrustaciones internas sin alterar la geometría de la cerámica o el polímero.

Diagnóstico: La degradación invisible

La inspección visual externa no es suficiente. Depósitos derivados de mezclas complejas  se alojan en la cámara de turbulencia por ejemplo . La consecuencia es una caída del caudal nominal y un aumento del Coeficiente de Variación (CV), lo que genera subdosificaciones o sobredosificaciones en el lote.


Innovación GeoSpray: Desarrollo de Protocolos de Limpieza

Basándonos en esta evidencia, en GeoSpray hemos iniciado una fase de estudio técnico para definir el "Protocolo de Recuperación de Boquillas" definitivo para nuestras condiciones de trabajo.

Estamos evaluando la eficiencia de la limpieza por cavitación mediante la implementación de bateas ultrasónicas de capacidad profesional (3.2 Litros) con tanques de acero inoxidable (equipos tipo Starflite), operando a frecuencias de seguridad que protegen los insertos poliméricos.

La Sinergia Físico-Química: Nuestra hipótesis de trabajo actual se centra en potenciar la acción mecánica del ultrasonido mediante el uso de agentes de limpieza específicos de alta performance. Estamos testeando la combinación de la cavitación con Cleaner Advance de Rizobacter.

El objetivo es validar cómo la acción penetrante del ultrasonido logra que el agente desactivador llegue a microporosidades internas de la pastilla que un lavado convencional no alcanza, neutralizando no solo la obstrucción física (sarro/arcillas), sino también los residuos químicos activos.

 Resultados Esperados y Propuesta

La literatura técnica indica que este tipo de limpieza recupera drásticamente la precisión:

  • Antes de la limpieza: Se observan desviaciones de caudal individual de hasta un 30%.

  • Después del ultrasonido: La desviación cae a menos del 8%, recuperando la uniformidad del lote.

Conclusión

En GeoSpray, no nos conformamos con la teoría. Estamos midiendo los resultados para ofrecerte un servicio de diagnóstico y mantenimiento basado en datos reales.

Si tienes dudas sobre el rendimiento de tus boquillas o notas franjas en la aplicación, contáctanos. La solución no siempre es cambiar el juego completo; a veces, la respuesta está en aplicar la tecnología de mantenimiento correcta.


Referencia: Lechler GmbH. (2018). "It doesn't work without nozzle cleaning: Recommendations and practical experience"


domingo, 24 de marzo de 2024

Boquillas desgastadas vs. boquillas obstruidas


Cuando llevamos a cabo inspecciones de boquillas en equipos pulverizadores, la preocupación principal del propietario del equipo es detectar un desgaste excesivo que pueda requerir el reemplazo de las boquillas por nuevas. 

Tanto en la literatura especializada como en las recomendaciones de los fabricantes, se establece que una boquilla debe ser sustituida cuando su caudal excede en un 10% su caudal nominal.


Cómo medimos el caudal de una boquilla en uso?


La forma más común y ampliamente utilizada para medir el caudal que eroga una boquilla en litros por minuto es mediante la recolección con una probeta o jarra graduada durante un período de 30 segundos o 1 minuto a una presión de 3 bares, y luego verificar la cantidad de líquido que ha erogado la boquilla durante ese lapso de tiempo, comparándolo con la tabla de valores proporcionada por el fabricante. Sin embargo, este método, si bien nos permite determinar el caudal de la boquilla, a menudo produce lecturas que incluyen diversos errores de medición, tales como error de escala, error de apreciación, y errores en el inicio y finalización de la toma de tiempo.

En los últimos años, hemos visto la introducción de las jarras electrónicas, las cuales permiten una medición más precisa del volumen de agua recolectado. Estas jarras electrónicas emplean el principio de medición basado en la detección de la cantidad de líquido entre dos electrodos dentro de un cilindro de volumen conocido. A través del cálculo del tiempo transcurrido desde que el líquido toca el primer electrodo hasta que alcanza el segundo, el equipo determina el volumen recolectado en litros por minuto. Aunque este sistema ayuda a minimizar el error, aún debemos considerar las posibles fluctuaciones de presión que puedan ocurrir durante el procedimiento.

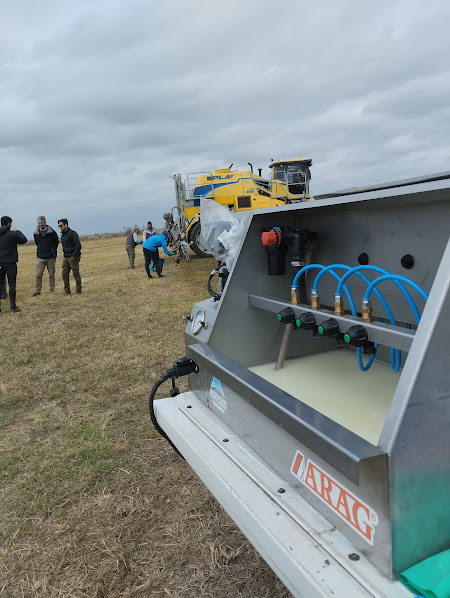
El método de jarreado convencional implica la necesidad de mantener el equipo pulverizador en funcionamiento durante un período considerable de tiempo. Cada control de boquilla requiere al menos 30 segundos, además del esfuerzos para mantener la presión estable. Después de controlar 3 o 4 boquillas, con  el equipo detenido,  resulta en una acumulación de líquido en el área de trabajo. Esta situación nos llevó a desarrollar un equipo diseñado específicamente para desmontar las boquillas del equipo y controlarlas en un probador diseñado para este fin . Este probador cuenta con una bomba que genera los 3 bares de presión requeridos. Utilizando un caudalímetro electrónico de 4 vías sin partes móviles de tipo electromagnético , podemos controlar hasta 4 boquillas simultáneamente. Este dispositivo tiene un margen de error declarado por el fabricante del caudalímetro de tan solo el 1%. Mediante un display integrado, podemos visualizar el caudal individual de cada boquilla y un promedio de las 4 boquillas, lo que nos proporciona un control más preciso y eficiente del desgaste de las boquillas.

Este sistema ha demostrado ser altamente efectivo en la reducción de errores de lectura inherentes al método de jarreado convencional. Nos permite determinar con una precisión sin precedentes el caudal exacto que cada boquilla está erogando. Además, al tener las 4 boquillas pulverizando en un ambiente controlado, podemos realizar un control visual del patrón de aspersión de cada una. Esto nos permite verificar la correcta formación del cono en el caso de boquillas de tipo cono, o del abanico en el caso de boquillas de tipo abanico plano. Este nivel de control nos brinda una mayor confianza en la eficacia y uniformidad de la aplicación de agroquímicos, lo que puede tener un impacto significativo en la calidad y eficiencia de la aplicación.


Otra ventaja significativa de este equipo es su capacidad para controlar hasta 4 boquillas simultáneamente, lo que nos permite realizar un control exhaustivo de todas las boquillas del equipo en un lapso de tiempo relativamente corto.

Esta tarea sería prácticamente imposible de llevar a cabo mediante el método de jarreado convencional. En numerosas ocasiones, al controlar todas las boquillas montadas en el equipo, podemos detectar únicamente aquellas que presentan problemas graves, lo que nos permite sustituir solo aquellas que están defectuosas. Esto no solo ahorra tiempo y esfuerzo, sino que también reduce los costos asociados con el reemplazo innecesario de boquillas que aún están en condiciones óptimas de funcionamiento.


Boquillas desgastadas vs. boquillas obstruidas ...

Durante estos últimos 2 años de controlar equipos utilizando este sistema, hemos acumulado una gran cantidad de lecturas provenientes de diversas boquillas. Para nuestra sorpresa, en lugar de encontrar boquillas desgastadas que excedan su caudal nominal en más de un 10%, nos hemos encontrado principalmente con boquillas que erogan menos de su caudal nominal. En la actualidad, la mayoría de las boquillas utilizadas en equipos pulverizadores están construidas con materiales altamente resistentes al desgaste, como polímeros especiales o, aún mejor, materiales cerámicos .

Por lo tanto, el desgaste no suele ser el problema principal. En cambio, descubrimos que el problema radica en que las boquillas tienden a acumular residuos y pequeñas incrustaciones con el tiempo. Estos depósitos pueden alterar el patrón de aspersión de la boquilla o reducir su caudal, en lugar de aumentarlo. Este hallazgo subraya la importancia de mantener un mantenimiento regular y adecuado de las boquillas para garantizar un rendimiento óptimo del equipo pulverizador.


Los resultados obtenidos de dos trabajos realizados para dos importantes empresas, donde controlamos más de 40 máquinas, son reveladores. En ambos casos, encontramos un patrón consistente que refleja la situación general observada en nuestras operaciones de control de boquillas.

En primer lugar, confirmamos que la mayoría de las boquillas analizadas no mostraban un desgaste significativo que excediera su caudal nominal en más del 10%. Este hallazgo refuerza la idea de que las boquillas modernas, fabricadas con materiales altamente resistentes al desgaste, están cumpliendo con las expectativas de durabilidad y rendimiento.

Sin embargo, lo más destacado fue la detección recurrente de boquillas que erogaban menos de su caudal nominal. Este fenómeno subraya la importancia de considerar otros factores además del desgaste, como la acumulación de residuos y pequeñas incrustaciones, que pueden afectar negativamente el rendimiento de las boquillas.

Como podemos observar en este gráfico, solo el 11% de las boquillas controladas erogaban un caudal mayor al 10% de su caudal nominal. Esto indica que una minoría de las boquillas presentaba un desgaste significativo que superaba los límites establecidos. Por otro lado, el 27% de las boquillas se encontraban dentro de valores normales, con un desgaste menor al 10%, lo que sugiere un mantenimiento adecuado y un rendimiento aceptable.

Sin embargo, es preocupante observar que el 61% de las boquillas controladas erogaban un caudal menor al nominal. Este hallazgo resalta la importancia de abordar los problemas relacionados con la acumulación de residuos y las incrustaciones que afectan negativamente el rendimiento de las boquillas. Estos resultados refuerzan la necesidad de implementar estrategias efectivas de mantenimiento y limpieza para garantizar un funcionamiento óptimo del equipo pulverizador y maximizar la eficiencia en la aplicación de agroquímicos.
Es importante destacar que, en general, no existe una cultura arraigada de limpiar las boquillas a intervalos regulares. Muchos usuarios tienden a limpiar las boquillas solo cuando están completamente obstruidas, lo que puede resultar en un rendimiento subóptimo del equipo pulverizador. Sin embargo, una buena práctica para mantener las boquillas funcionando como nuevas es retirarlas del equipo y sumergirlas en un líquido desincrustante que tenga la capacidad de eliminar y remover las acumulaciones de residuos.

Supongamos que tenemos una boquilla ISO 02, con un caudal nominal de 0,8 L/min a 3 bar. Sin embargo, debido a suciedad u obstrucciones parciales, el caudal real se reduce a 0,72 L/min. En este caso, la computadora de la pulverizadora, para mantener la tasa de aplicación programada, aumentará la presión a aproximadamente 3,7 bar. Este incremento de presión puede generar gotas más finas, lo que podría aumentar el riesgo de deriva.


Este enfoque proactivo de limpieza periódica puede ayudar a prevenir la acumulación de residuos y la formación de incrustaciones, lo que a su vez contribuye a mantener un rendimiento óptimo de las boquillas a lo largo del tiempo. Implementar esta práctica como parte de un programa de mantenimiento preventivo puede prolongar la vida útil de las boquillas y garantizar una aplicación eficiente de agroquímicos en el campo.


Emilio Risso 


¿Alcanza con lavar el pulverizador con lavandina? Pusimos a prueba limpiadores específicos frente al cloro

Uno de los errores más costosos y frecuentes en la práctica agrícola es considerar que enjuagar el circuito con agua y lavandina es suficien...